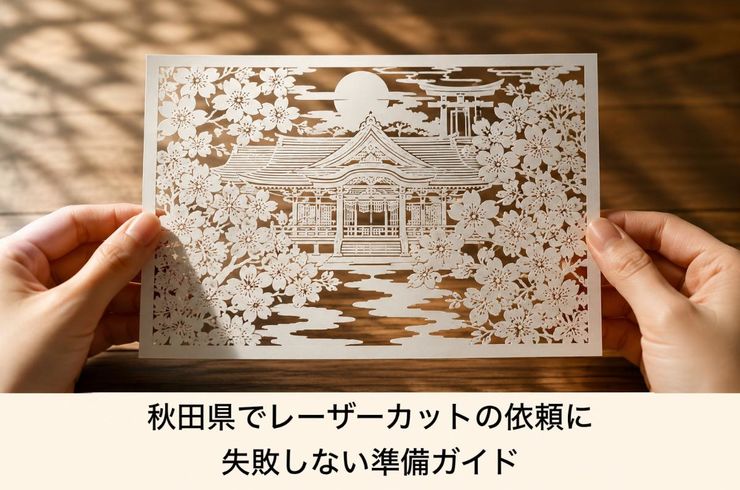
秋田でレーザーカットを検討している方の中には、「金属と木材の両方に対応できるのか」「最小穴径や最小Rの基準はどれくらいか」「短納期での対応は可能か」など、さまざまな疑問や不安を感じている方も多いはずです。県内の多くの製造現場では、ステンレス・アルミ・鉄の薄板から中厚板までの2次元加工が主流となっており、近年では木材やアクリルの小ロット試作へのニーズも拡大しています。一般的にCO2やファイバータイプのレーザー加工機では、板厚が厚くなるほど熱による影響やバリの発生が増し、穴の数や切断の長さ、公差などが価格や納期に大きく影響します。
本記事では、秋田エリアでレーザーカットを依頼する際に知っておきたい対応範囲や素材ごとの品質傾向、図面と見積もりに必要な準備、2次元と3次元加工の適切な使い分け、受け渡し方法や梱包のポイントまで、順を追ってわかりやすく整理しています。DXF/DWG/STEPといった実務で利用される入稿ルールや、サンプル確認から量産へと進める際の注意点も具体的に解説しています。特に、最小Rや最小穴径の目安、反りや歪み対策、二次加工(曲げ・溶接・タップ)の可否については、現場で実際に検証しやすい形でご紹介します。
高精度な紙加工を実現するレーザーカット - 株式会社ロッカ
株式会社ロッカは、高精度なレーザーカット技術を活用し、繊細で美しい紙加工を提供しております。レーザーカット 紙を中心に、複雑なデザインや細かな模様もデータ通りに忠実に再現できる点が特長です。特にレーザーカット 御朱印やレーザーカット 切り絵御朱印など、意匠性の高い制作にも対応しており、記念品や限定品として多くのお客様にご利用いただいております。金型不要のため小ロットや短納期にも柔軟に対応し、デザインデータの調整から加工まで一貫してサポートいたします。個人・法人問わずご相談いただけます。
秋田県のレーザーカット依頼で迷わない!基本から選び方までまるごと解説
秋田県でのレーザーカットに求められる対応範囲と強み
秋田県でレーザーカットを依頼する際は、まず加工範囲や対応力を見極めることが大切です。金属だけでなく木材や樹脂にも対応できる業者も多く、板金部品から装置部品、試作まで幅広く対応できるケースも増えています。2次元加工は平板の高速切断を得意とし、看板や板金パーツなどに向いています。一方、3次元加工はパイプや曲面への開口や面取りなど立体物に強く、治具やフレーム製作で活躍します。微細加工を希望する場合は、最小孔径や最小Rの目安をあらかじめ確認しましょう。一般的には板厚や材質によって変動しますが、薄板の微細形状では最小Rが0.2〜0.5mm程度を基準に相談することで、精度と歩留まりが両立しやすくなります。短納期や少量多品種生産への柔軟な対応、切断後の曲げや溶接まで一貫して任せられる体制が整っていると、時間やコストの最適化に役立ちます。
- 金属や木材の加工可否を事前に確認
- 2次元と3次元の使い分けで効率アップ
- 最小Rや最小穴径の目安を共有
- 短納期や小ロット対応の有無を確認
また、依頼時に現物サンプルや画像を活用して加工要件をしっかり共有することで、初回の行き違いを減らすことができます。
依頼前に揃えるべき情報と見積のポイント
見積もりの精度や納期の安定性は、事前に用意する情報の充実度によって大きく変わります。まず図面データの形式はDXF/DWG/STEP/PDFのいずれかを準備し、公差や面粗さ、穴の種類を明確に伝えるのが基本です。数量やロット分割、材質と板厚、仕上げ要件(バリ取り、面取り、酸洗、研磨、塗装や表面処理の有無)、希望納期、受け渡し方法などもあわせて整理して伝えましょう。秋田県でレーザーカットの依頼をする場合、装置や部品の製造、板金や溶接まで含む一貫対応の可否がコストにも影響します。試作段階では共通冶具化やネスティングの最適化で材料歩留まりを高め、価格と納期のバランスを取るのがおすすめです。医療や美容関連の語句と混同されがちですが、この記事は加工分野について解説しています。
- 図面データと公差を明示する
- 数量・板厚・材質を具体的に伝える
- 仕上げや二次加工の有無を共有
- 希望納期や優先度を提示
- 搬入出条件や検査基準も伝えておく
初回は小ロットで条件を固めておくと、以降の量産時に品質とコストを安定させやすくなります。
2次元と3次元のレーザーカットをどう使い分けるか
2次元レーザーの得意領域
2次元レーザーは板材の切断に特化しており、薄板から中厚板までの量産や試作の両方で高いパフォーマンスを発揮します。段取りが短く、プログラムの変更も迅速なため、立ち上げコストを抑えつつリードタイムの短縮も可能です。価格のポイントは切断長と加工時間で、外形が長いものや輪郭が複雑な形状、走行距離が多い場合はコストアップにつながります。秋田県でレーザーカットを依頼する際は、板金や部品の加工内容やロット数を整理し、必要な精度や仕上げの要望を明確にすることで見積もりの安定につながります。曲げや溶接などの後工程まで一貫対応できるかどうかも確認しておくと、量産への移行や納期の計画がより立てやすくなります。
- 高速段取りで試作から量産までスムーズに移行可能
- 切断長が価格の大きな要素となり、輪郭の複雑さで加工時間が増加
- 薄板から中厚板までの安定加工に強み
- 後工程の曲げや溶接と合わせて品質が決まることも多い
穴数と微細形状が価格と納期に与える影響
穴や微細形状は、機械の走行回数と焦点調整の頻度が増えることで、加工時間や消耗品コストに直接的な影響を及ぼします。とくに穴ピッチが狭い場合、熱影響が干渉しやすくなるため、反りや溶融付着を防ぐための切断順序の工夫やクーリング時間の挿入が必要となります。最小Rや最小穴径を小さく設定した場合には、出力や送り速度の最適化、ノズル条件の見直し、場合によってはドリルやタップによる後加工が求められ、納期や価格が上昇する要因となります。製造現場で量産を想定する場合、設計段階で穴径は板厚の1倍以上、微小Rは工具やビード幅を考慮した最小値へ見直すことで、安定した品質の再現性とコストダウンが期待できます。
| 増減要因 |
影響の方向 |
実務上の対策 |
| 穴数が多い |
コスト・納期が増加 |
穴群の統合、不要な穴の削減 |
| 狭ピッチ |
反り・焼けリスク増 |
切断順序の工夫、クーリング時間の設定 |
| 最小Rが小さい |
加工時間・不良率増 |
R寸法の標準化、角部への微小R付与 |
| 最小穴径が小さい |
品質安定性低下 |
板厚1倍以上の径設計、後加工の活用 |
短納期を目指す場合には、設計の標準化と図面指示の簡素化が特に効果的です。
3次元レーザーの活用シーン
3次元レーザーはパイプや成形品のトリム加工や穴あけでその性能を発揮します。曲面や曲げ後のワークに対する開口加工を一度に行えるため、型や複数工程を減らしながら立体形状の精度と再現性を向上させることができます。活用時のポイントは治具精度と位置決め基準にあり、ワークの基準面や穴位置を治具で一貫管理することで、段取り替え時にも寸法のばらつきを抑えられます。量産の場合は治具の初期設計に投資し、試作では汎用治具+測定セットアップによる迅速な検証が有効です。板金や製造業務の現場では、切断と同時に面取り相当の処理や識別マーキングも組み合わせて後工程の手戻りを減らすと全体のタクトタイムが安定します。
- 基準出しを最優先に定義し、治具で位置決めを固定化する
- 段取り時間短縮のため、共通化したクランプ点を設計する
- 検査ポイントを加工基準と一致させ、測定の再現性も確保する
- 試作は可変治具、量産は専用治具で運用コストを最適化
- 必要に応じてトリム+穴あけの同時化でサイクルタイム短縮を目指す
3次元加工の導入は工程統合の強力な手段となります。製品要件やロット規模に応じて2次元と3次元を組み合わせることで、コスト・納期・品質の最適なバランスを取りやすくなります。レーザーカットの活用時は、装置や技術、後工程まで一連の流れを見据えた仕様設計が成果を左右します。
データ入稿ルールと対応フォーマット
レーザーカット依頼を円滑に進めるためには、入稿データの整合性が不可欠です。対応フォーマットはDXF、DWG、STEP、PDFなどが一般的で、用途に応じて使い分けます。機械の特性上、重複線や微小な断片線がある場合は加工時間やコストが増加しやすいため、入稿前のデータチェックが重要です。図面は実寸で、単位はミリメートルで統一しましょう。線色ではなく線種やレイヤで外形・内径・罫書きを明確に分離することで、切断や穴あけが意図通りに進みます。製造現場での要件が厳密なため、寸法許容差や面粗さの指示も添えると、レスポンスが向上し短納期対応もしやすくなります。入稿後の問い合わせでは、変更履歴や版数を明記することで図面のトレースや再出図の手戻りを防げます。
- 対応フォーマットの基本:DXF/DWG(2D切断)、STEP(3D形状展開)、PDF(見積や照合用)
- 必須設定:ミリ単位、実寸、文字アウトライン化、外形と穴の別レイヤ
- 避けたい不具合:重複線、微小線分、輪郭の開き、曲線の過剰分割
- よくある指示:材質・板厚・数量・ロット・納期・表面処理・公差
素材名や板厚のチェックも重要であり、金属・樹脂・木材など幅広い素材に対して対応可能です。加工や溶接、曲げなど工程の連携を想定する場合は、前後工程の条件も記載しておくとスムーズです。
図面作成のポイントとトラブル対策
DXFとDWGは2Dの切断や穴あけ指定に適しており、STEPは三次元の部品から展開や干渉を確認したいときに効果的です。PDFは見積もり添付や注記の共有に便利ですが、加工の基準データは必ずCAD形式で入稿することが大切です。精度を確保するコツとしては、閉じたポリライン化とレイヤごとの管理があります。外形、内孔、ケガキ、エッチングの指示を明確に分けることで、切断順序や条件が整理され、焼けやバリのリスク低減につながります。曲線については、過度なスプラインの使用を避け、必要に応じて円弧へ近似することで機械の走行が安定しやすくなります。また、重複線や交差線は加工時間の増加や誤切断の原因となるため、入稿前に必ず確認しましょう。秋田県で板金や部品製造の現場に携わる場合は、前後工程(曲げ、溶接、表面処理)に合わせて逃げやタブの位置を事前に設計しておくことで、完成品の品質向上が期待できます。
| フォーマット |
主な用途 |
推奨設定 |
注意点 |
| DXF |
2D切断全般 |
実寸/ミリ/ポリライン |
重複線と開輪郭を削除 |
| DWG |
2D切断・注記 |
レイヤ分離 |
文字はアウトライン化 |
| STEP |
3D形状共有 |
中立バージョン |
面の抜けと原点位置 |
| PDF |
見積・注記照合 |
300dpi以上 |
加工基準には不向き |
補足として、材質記号と板厚は図枠とタイトルブロックの両方に明記し、版数管理を統一することで、秋田県のレーザーカット現場でも一貫性の高い指示が可能となります。
秋田県のレーザーカットに関するよくある質問まとめ
依頼準備や技術的な限界への疑問をまるごと解消
秋田県でレーザーカットを検討する際に迷いやすいポイントを整理しました。まず、図面やデータ形式はDXF/DWG/STEP/PDFが一般的で、寸法・公差・板厚・数量・希望納期を明記することで、見積もりが迅速かつ正確になります。素材は鉄、ステンレス、アルミ、銅、真鍮、樹脂、木材など幅広く対応していますが、板厚や反射特性によって加工の可否や条件が異なることがあります。受け渡し方法はデータ送付、支給材の利用、完成品の受け取りなど柔軟に対応でき、梱包形態や表面保護についての要望も事前共有が安心です。秋田県内では板金や溶接、曲げなど周辺加工と組み合わせた依頼も多く、試作から小ロットまで柔軟な相談が可能です。
- 見積もりで重要: 図面の精度、数量、納期、材質、板厚、公差
- データの基本: DXF/DWGが推奨、PDFは寸法表記が必須
- 素材の注意点: 反射性素材や厚板は可否や切断条件を事前確認
- 受け渡し: データ送付、支給材の同梱指示、梱包指定を明確に
依頼の目的や品質要件を最初に明確にしておくことで、秋田県の現場でスムーズな進行が可能となります。
| 項目 |
推奨/目安 |
補足 |
| 図面形式 |
DXF/DWG/STEP |
PDFは寸法明記が前提 |
| 記載必須 |
材質/板厚/数量/納期 |
公差・面粗さ・バリ要望も |
| 素材対応 |
金属/樹脂/木材 |
反射材や厚板は事前確認 |
| 追加工程 |
曲げ/溶接/表面処理 |
同時発注で手戻りを削減 |
| 受け渡し |
データ/支給材/完成品 |
梱包・保護フィルム指定可 |
これらのポイントを押さえておくことで、秋田県でのレーザー加工依頼から返答までのスピードアップに役立ち、品質や納期の見通しも立てやすくなります。
- 目的を明確にする(試作か量産か、外観重視か寸法重視か)
- 図面と仕様を整理する(材質、板厚、公差、数量、納期)
- データを用意する(DXF/DWG/STEPが推奨、PDFは寸法必須)
- 素材と板厚の可否を確認する(反射材・厚板は条件確認)
- 仕上げ要件を指定する(バリ取り、酸化膜、保護フィルム)
秋田県でレーザーカットの相談をする際は、目的・仕様・データ・素材・仕上げの順で情報をまとめておくことで、短時間で信頼性の高い見積もりが得られます。
秋田県のレーザーカットについて
レーザーカットとは、レーザー光を用いて金属やアクリル、木材など多様な素材を高精度で切断・加工する技術です。複雑な形状や繊細なパターンも精密に再現でき、短納期かつ高品質な仕上がりが求められる製造現場やデザイン分野などで広く利用されています。従来の機械加工と比べて追加加工の手間が少なく済む点や、同じ形状を大量に生産する場合の再現性の高さも大きな魅力です。
レーザーカットの主な特長を以下にまとめます。
| 特長 |
詳細 |
| 高精度 |
ミリ単位での加工が可能 |
| 多様な素材対応 |
金属・樹脂・木材・紙などに対応 |
| デザイン再現性 |
図面やデータ通りの形状を実現 |
| 仕上がり |
切断面が美しいため後処理も容易 |
| 時間効率 |
短納期対応がしやすい |
この技術は、製造業のみならず、インテリアパーツや看板、工芸品、建築部材など多彩な分野で利用されています。
秋田県でレーザーカットが選ばれる背景
秋田県でレーザーカットが選ばれている背景には、地域産業の多様化や高品質な製品加工を求めるニーズの広がりがあります。県内には農業機械、建築資材、医療機器、工芸品など幅広い産業が集積しており、それぞれの現場で精度・美観・短納期が重要視されています。
特に秋田県の事業者や団体からは、次のようなポイントが強く求められています。
- 短納期や少量生産:急な試作や少量多品種オーダーにも対応しやすい
- 高精度な仕上がり:部品や製品の寸法誤差を最小限に抑えられる
- 幅広い素材への対応:地元特産の木材や金属など多様な素材で加工が可能
- 地域内で完結:地元で打ち合わせ・依頼ができる利便性
地元企業との連携やコミュニケーションが取りやすい点も、秋田県でレーザーカットが選ばれる大きな理由の一つです。
秋田県について
秋田県は東北地方の日本海側に位置し、豊かな自然と多様な産業が魅力の地域です。特産品の農産物や伝統工芸、製造業など、地域経済を支える幅広い分野が発展しています。降雪量が多く、四季折々の美しい自然が楽しめることも大きな特徴です。
各地域ごとに個性があり、秋田市を中心に経済や交通の中核が形成されています。県内外からのアクセスも整備されており、ビジネスや観光、日常生活の利便性も高いエリアです。
高精度な紙加工を実現するレーザーカット - 株式会社ロッカ
株式会社ロッカは、高精度なレーザーカット技術を活用し、繊細で美しい紙加工を提供しております。レーザーカット 紙を中心に、複雑なデザインや細かな模様もデータ通りに忠実に再現できる点が特長です。特にレーザーカット 御朱印やレーザーカット 切り絵御朱印など、意匠性の高い制作にも対応しており、記念品や限定品として多くのお客様にご利用いただいております。金型不要のため小ロットや短納期にも柔軟に対応し、デザインデータの調整から加工まで一貫してサポートいたします。個人・法人問わずご相談いただけます。
アクセス
店舗名・・・株式会社ロッカ
住所・・・〒116-0012 東京都荒川区東尾久1-15-3
電話番号・・・03-6458-2770
関連エリア
北海道,青森県,岩手県,宮城県,秋田県,山形県,福島県,茨城県,栃木県,群馬県,埼玉県,千葉県,東京都,神奈川県,新潟県,富山県,石川県,福井県,山梨県,長野県,岐阜県,静岡県,愛知県,三重県,滋賀県,京都府,大阪府,兵庫県,奈良県,和歌山県,鳥取県,島根県,岡山県,広島県,山口県,徳島県,香川県,愛媛県,高知県,福岡県,佐賀県,長崎県,熊本県,大分県,宮崎県,鹿児島県,沖縄県
対応地域
秋田市,大仙市,雄勝郡羽後町,雄勝郡東成瀬村,潟上市,鹿角市,北秋田郡上小阿仁村,仙北郡美郷町,能代市,由利本荘市,南秋田郡井川町,南秋田郡大潟村,南秋田郡五城目町,南秋田郡八郎潟町,北斗市,山本郡三種町,山本郡八峰町,山本郡藤里町