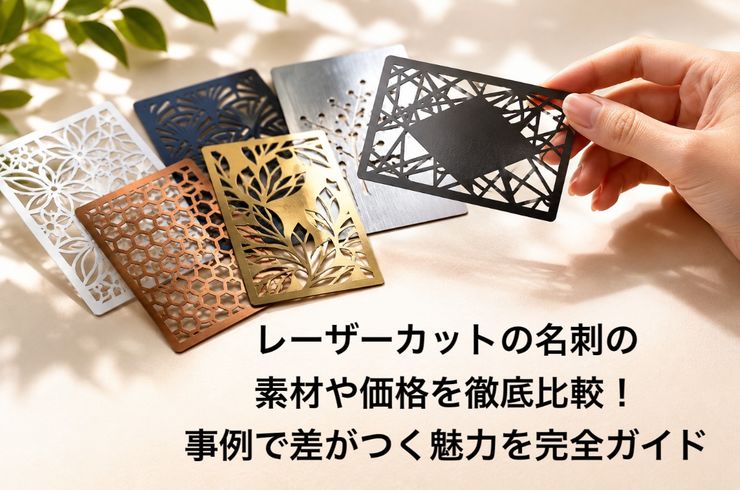
名刺交換の場面で「普通」に埋もれない個性ある一枚をお探しではありませんか。レーザーカット名刺は、繊細な切り抜きや透かし加工によって、印刷だけでは表現できない光と影、立体感を生み出し、初対面の印象を強く残すのが特長です。しかしながら、「細いラインが欠けない最小幅はどのくらい?」「QRコードはどのサイズなら確実にスキャンできる?」など、デザイン設計時に気をつけるべきポイントが多いのも事実です。
本ガイドでは、紙・アクリル・木材など主要な素材ごとの特性や焦げの出方、線幅や最小穴径、最小文字サイズ、QRコードの推奨寸法と等級、総カット長での見積もり変化、試作の有無で変わる納期まで、実務で役立つ数値基準とチェックリストを整理しています。CO2やファイバーなどレーザーの波長と素材の吸収性、出力・速度・パルス幅の組み合わせも詳しく解説し、この記事を読み終えれば、迷うことなく発注や自作の第一歩を踏み出せる構成です。
あなたの名刺に必要な“差”を、自然に実現できるようにガイドします。
高精度な紙加工を実現するレーザーカット - 株式会社ロッカ
株式会社ロッカは、高精度なレーザーカット技術を活用し、繊細で美しい紙加工を提供しております。レーザーカット 紙を中心に、複雑なデザインや細かな模様もデータ通りに忠実に再現できる点が特長です。特にレーザーカット 御朱印やレーザーカット 切り絵御朱印など、意匠性の高い制作にも対応しており、記念品や限定品として多くのお客様にご利用いただいております。金型不要のため小ロットや短納期にも柔軟に対応し、デザインデータの調整から加工まで一貫してサポートいたします。個人・法人問わずご相談いただけます。
レーザーカット名刺の基礎と魅力を最速でつかむ
レーザーカットの特徴と印刷との違いを知る
レーザーカット名刺は、レーザーによる高密度エネルギーで紙やアクリル、木材を精密にカットし、独特な透かしやオリジナル形状を実現できます。印刷はインクやトナーで色や情報を表示する工程で、箔押しや印字は輝きや立体的な質感を加える装飾方法です。これらは競合するのではなく、適切に役割を分担することで最良の結果が得られます。輪郭や透かし感はカット、文字や写真は印刷、ロゴの光沢は箔押しといった組み合わせが効果的です。名刺用レーザーカッターの出力やパルス設定によってエッジの鋭さが変化するため、デザイン段階から十分な線幅や余白を確保しておくことで仕上がりの安定性が向上します。販促用のカードや和紙の名刺でも、カットで影を生み印刷で情報を補うのが実用的です。
- 抜きや透かしで視線を誘導し、ブランドの個性を強く印象付けることができる
- 印刷や箔押しで鮮やかな色表現や光沢を加え、読みやすさも確保できる
- 素材ごとの適性(紙・合紙・アクリル・木材)を考慮した設計で破損リスクを低減できる
加えて、用途と記載内容のバランスを見極めることで、情報量と造形の両立がしやすくなります。
加工限界を理解してデザイン自由度を広げる
デザインの自由度を最大化するには、加工の限界値を正確に知ることが重要です。一般的な紙名刺(約0.3mm厚)では、切り抜きの最小線幅は0.3〜0.4mm程度、最小穴径は0.6〜0.8mm程度を基準にすると破損しにくくなります。細いブリッジが続くと日常の扱いで脱落しやすいため、ロゴなどの細線部分は等幅化や拡大で補強しましょう。最小文字サイズについては、抜き文字なら英数字で6〜7pt相当以上が安全域、彫刻(表面の焼き描き)ならさらに小さな文字でも判読可能です。合紙は層間の剥離に注意し、アクリルは熱で角が溶けやすいため角R加工が有効です。データはベクターのアウトライン化、閉じたパス、重複線の排除を心がけ、出力とパルスを安定させることで均一なエッジが得られます。量産前に試作して強度と仕上がりを確認すると、自由度を保ちつつ安全性を高められます。
- 最小線幅0.3〜0.4mmを目安に補強設計
- 最小穴径0.6〜0.8mmで破損リスクを軽減
- 角Rや等幅化で耐久性を向上
テストカットの結果を反映しながら、無理のないデザインで美観と機能性を両立できます。
レーザー刻印とレーザーカットの違いと使い分け
レーザー刻印は表面を焼き付けて凹みや色変化を加える加工、レーザーカットは素材を貫通させて形を作る加工です。刻印は細かな文字やQRコードの印字代替として便利で、情報量が多くても強度に影響しません。カットは造形面でインパクトを出せますが、強度と可読性のバランスが設計上のポイントです。おすすめは、名刺の外周やロゴの一部をカットで抜き、連絡先や役職、商品名などの情報は刻印または印刷で表現する方法です。レーザーカッターの出力は刻印では低め、カットでは適切に調整し、パルス幅や速度にも配慮すれば焦げや過度な溶融を抑えられます。下の比較表を参考に、用途に合わせて選択できます。
| 項目 |
レーザー刻印 |
レーザーカット |
| 役割 |
文字・ロゴの彫刻や微細な表示 |
形状の抜き・透かし・外形加工 |
| 強度への影響 |
小さく、情報量を増やしやすい |
大きく、ブリッジ設計が重要 |
| 適材 |
木・革・紙・アクリル |
紙・合紙・アクリル・薄木材 |
| データ |
ベクター/ラスタ両対応 |
ベクター/閉パス必須 |
| 調整 |
低出力・高速で焦げ抑制 |
適正出力・低速で切断精度確保 |
併用設計の基本的な流れを番号順で紹介します。
- ロゴや外形をベクターデータで作成し、カット用と刻印用のレイヤーを分ける
- 氏名や連絡先などの情報は刻印または印刷で表現し、可読性を高める
- ブリッジ幅や最小穴径は目安以上で設計する
- 小ロット試作で焦げや変形、判読性を検証し、最適な速度や出力を設定
- 量産時は保護シールや当て紙を使い、仕上がりを安定させる
補足として、レーザーとは、励起された媒質中で光を誘導して増幅・発振させた技術のことです。医療分野や工事現場などさまざまな分野で活用されていますが、名刺では高精度な加工が主な用途です。ゲーミング関連やレーダーなど英語圏の異なる概念とは異なりますので、目的に合った装置仕様とデザインで発注や問い合わせにつなげるのが賢い選択です。
レーザーカット名刺の素材選びで仕上がりを差別化
紙・厚紙・合紙の選び方
紙素材はコストパフォーマンスと加工の自由度が高く、レーザーカット名刺に最適な定番素材です。薄い紙は繊細な抜きや微細な彫刻に向いていますが、名刺入れで擦れやすく、反りが出やすいことがあります。厚紙は強度と高級感があり、抜き加工によるデザインがはっきりと浮かび上がります。合紙は異なる紙を貼り合わせて反りを抑え、側面の色芯でデザイン性を高められるのが特徴です。選ぶ際は、見た目・強度・コスト・用途の4つの軸がポイントです。特に持ち歩く時間が長い場合は、角の欠けを防ぐために角R加工や十分な線幅設計が役立ちます。以下の比較表で特徴を整理します。
| 素材タイプ |
見た目の特徴 |
反り・耐久 |
価格感 |
向いているDesign/用途 |
| 紙(薄手) |
繊細で軽やか |
反りやすい/欠けやすい |
低 |
細かい模様のカット、彫刻と印字の併用 |
| 厚紙(単層) |
シャープで存在感 |
強い/安定 |
中 |
抜き形を主役にするカードデザイン |
| 合紙(色芯) |
側面の色が映える |
反りに強い |
中~高 |
ロゴ抜き+芯色でコントラスト演出 |
補足として、紙粉の付着を防ぐために低出力で複数回カットやエアアシストの利用が仕上がりの安定に役立ちます。
紙の最小線幅や欠け対策で壊れにくい名刺を
紙素材で微細なカットを実現するには、最小線幅の確保と適切なブリッジ設計が重要です。一般的には、文字や模様の線幅は0.3〜0.4mmが下限の目安で、頻繁に持ち歩く場合は0.5mm以上がおすすめです。閉じた抜きデザインは、リング状部分などに応力が集中しやすいため、意図的にブリッジ(つなぎ)を設けて破断を防ぎます。角部分には小さなR処理を施し、長辺方向の細長い部分には等間隔で補強を入れることで実用強度が向上します。レーザーの出力や速度も紙質に合わせて調整し、焦げやバリを最小限に抑えましょう。ポイントは以下の通りです。
- 最小線幅は0.4mmを目安、耐久性重視なら0.5mm以上
- 閉じた抜き形には適所にブリッジを配置
- 角には小さなR処理で応力集中を回避
- 出力は適切に調整し、焦げや繊維のほつれを防ぐ
これらを意識すると、日常の出し入れや名刺交換時にも形状が安定します。
アクリルや木材で質感を演出するコツ
樹脂や天然素材は、コンパクトなカードサイズでも素材感で強い存在感を放ちます。アクリルはクリアやマット、半透明などバリエーションが豊富で、光の透過による抜け感が際立ちます。レーザー彫刻を施すことで文字やロゴを鮮明に浮き立たせることができます。木材は一枚ごとに異なる木目が生まれ、焦げのコントラストがデザインの一部となります。読みやすさを高めるためには、背景の明度差やフォントの太さを調整し、彫刻の深さと塗りをバランス良く設計するのがポイントです。次の手順で失敗を防げます。
- 素材サンプルで色や厚みを確認し、読みやすい文字サイズを決める
- 彫刻の深さやピッチをテストし、出力や速度を微調整
- カット形状の内角に小さなRを加え、割れや欠けを防止
- 指紋や擦れに備え、表面の保護フィルムやコーティングを検討
補足として、アクリルは静電気による粉の付着があるため、完成後のクリーニングで透明度がさらにアップします。木材は焦げの度合いが個体ごとに異なり、同じデザインでも一点ものの魅力が際立ちます。
レーザーカット名刺の納期と発注から納品までの流れ
試作の有無で変動するスケジュールを把握しよう
レーザーカット名刺は、印刷とカット加工の工程が分かれることが多く、各工程の所要時間を把握しておくことで納期の安定化につながります。目安として、試作ありの場合は2〜3週間、試作なしなら5〜10営業日が一般的です。データ確認のやり取りや後加工の待機によって日数が延びることもあるため要注意です。カット密度が高いほど時間とコストが増加するため、再注文でも素材在庫や機械の稼働状況で納期が前後します。各工程の目的を理解し、必要な品質基準を満たすスケジュールを組むことが大切です。急ぎ案件は本生産前に合意事項を明文化し、修正回数や締切を共有しておくと安心です。下表に工程別の一般的な所要期間をまとめました。
| 工程 |
試作ありの目安 |
試作なしの目安 |
補足 |
| 相談・要件確認 |
1–2営業日 |
1–2営業日 |
使用シーン・数量・納期・予算の共有 |
| データ確認・調整 |
2–4営業日 |
1–3営業日 |
細線・最小抜き径・塗工紙の可否確認 |
| 試作・レビュー |
3–5営業日 |
なし |
実寸の抜き感や強度を検証 |
| 本生産(印刷+カット) |
3–6営業日 |
3–6営業日 |
カット密度やロット数で変動 |
| 後加工・検品 |
1–3営業日 |
1–3営業日 |
面取り、焦げ対策、個包装など |
| 梱包・配送 |
1–2営業日 |
1–2営業日 |
便種などで変動 |
量産時に注意したいポイントと遅延回避策
量産工程では、小さな判断の遅れが大きな納期遅延につながることがあります。事前にボトルネックを可視化しておくことが重要です。特にカット密度や最小文字サイズ、素材の特性は出力やパルス条件に影響し、焦げ・反り・欠けなどのリスクを左右します。下記の点を押さえることで、遅延リスクを抑えやすくなります。
- カット密度を最適化する: 細かい抜きが連続するデザインは加工時間を増やし、歩留まりも下がります。
- 素材在庫の事前確保: 特殊紙やアクリル、木材などはシリーズや色によって納期が異なります。
- 乾燥や後加工の待機時間を確保: 印刷後はインクや塗工層によって十分な乾燥が必要です。
- 最小径・細線の規定値の遵守: 0.3–0.4mm未満の抜きは強度低下や欠けの要因になるため注意します。
これらを事前に確認し、手戻りを防ぐための手順を明確にしましょう。数値や品質基準をあらかじめ合意し、問い合わせのやりとりも効率化しましょう。
- 仕様合意(素材・枚数・最小径・余白・納期)を文書化
- 実寸PDFとアウトラインデータで表示差異を同時確認
- 量産条件(出力・速度・焦点)の試作ログを共有
- 後加工(面取り・印字・シール貼り)の順序を固定
- 発送前の抜き取り検品基準を明記
補足として、レーザーの媒質や波長の違いで焦げや彫刻深度は変化します。固体や半導体タイプにより発振特性も異なるため、用途に合った設定を事前に確認しておくと安心です。なお、医療分野のレーザー治療や関連製品、レーザー墨出し器の話題は本記事のテーマとは異なりますが、レーザーは誘導放出による光増幅技術であり、光学条件や出力管理が名刺加工でも品質に直結します。
レーザーカット名刺の品質を左右する加工条件のコツ
焼けやバリ、反りを抑えるための条件設計をマスターする
出力・速度・パルス・フォーカス・エアアシストの組み合わせが仕上がりを大きく左右します。紙やアクリルは熱に敏感なため、過度なエネルギー密度は焦げや溶融跡の原因となります。最初は低出力高速度で加工して様子を見て、必要な切断深さに応じてデューティ比やパルス周波数を微調整することで、熱影響部分を最小限に抑えられます。フォーカス位置は表面よりやや下に合わせると刃角が立ち、バリが減少します。エアアシストは乾燥・低圧でススを除去し、紙の場合は過度な圧を避けて反りを抑えることが重要です。名刺レーザーカッターを運用するときは、試作段階で単線・矩形・円弧を含むテストカードを作成し、焦げや反り、切断面の均一性を目視や拡大で確認すると再現性が高まります。レーザーの出力安定は半導体ドライバの温度管理にも左右されるため、連続加工の時間配分や休止を設けて状態を一定に保つことが高品質への近道です。
- 低出力高速度で熱だまりを抑制
- フォーカス微下げで断面エッジを強調
- 乾燥低圧エアでススやバリを低減
短いテスト反復で最適な条件を探すと、量産時の歩留まりが安定します。
微細表現の再現性を高めるテクニック
微小ピッチのパターンや細いブリッジを安定させるには、機械の共振や熱の影響を抑えた経路設計が重要です。まずはパスの順序を内側→外側に設定し、細部が熱や振動で崩れる前に固定します。最小ブリッジ幅は素材や厚みによりますが、紙なら厚みの1.0〜1.5倍を確保すると破断を防げます。角部には微小Rをつけ、エネルギー集中を避けましょう。加減速が多い図形ではパルス密度が上がり焦げや段差が出やすいため、速度一定のロングパス化やノード削減でデザインを最適化することがポイントです。名刺のQRコードやロゴについては、文字高さ0.8〜1.0mm以上を確保し、増幅しやすい細線は避けると読み取りやすくなります。最後に、データはアウトライン化してデータの差異をなくし、試作・検証・本番の注文手順で品質を安定させるのが成功への近道です。
- 内側優先で固定し外周は最後にカット
- 最小ブリッジ=厚みの1.0〜1.5倍を基準に設定
- 角部へ微小Rを付与して焦げや欠けを抑制
- 速度一定の経路化とノード削減で共振回避
- 重要情報は文字高さ0.8mm以上で視認性を確保
工程を数値基準で管理することで、量産でも同じ状態を安定して再現できます。
高精度な紙加工を実現するレーザーカット - 株式会社ロッカ
株式会社ロッカは、高精度なレーザーカット技術を活用し、繊細で美しい紙加工を提供しております。レーザーカット 紙を中心に、複雑なデザインや細かな模様もデータ通りに忠実に再現できる点が特長です。特にレーザーカット 御朱印やレーザーカット 切り絵御朱印など、意匠性の高い制作にも対応しており、記念品や限定品として多くのお客様にご利用いただいております。金型不要のため小ロットや短納期にも柔軟に対応し、デザインデータの調整から加工まで一貫してサポートいたします。個人・法人問わずご相談いただけます。
アクセス
店舗名・・・株式会社ロッカ
住所・・・〒116-0012 東京都荒川区東尾久1-15-3
電話番号・・・03-6458-2770