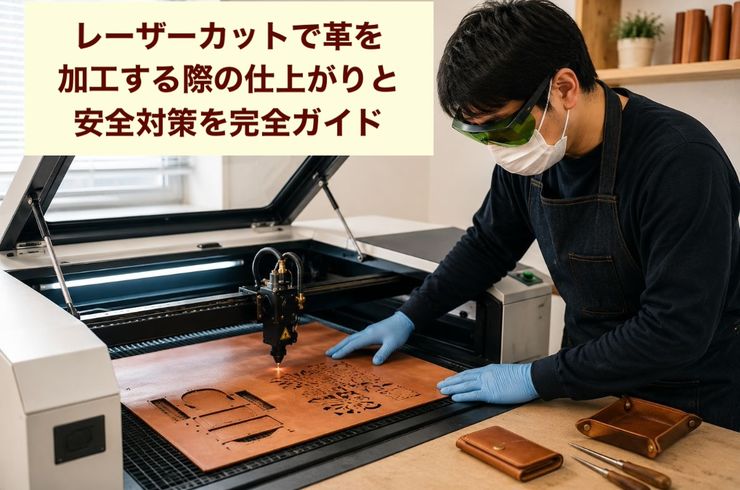
革をレーザーカットする際、「切れない」「焦げる」「臭いが強い」「PVCが不安」という心配がつきものです。実際には、CO2レーザーはおよそ1,0600nmの波長を持ち、革の吸収率が高いため、0.8〜3.0mm程度の厚みであれば、条件次第で切断や彫刻が十分に可能です。一方で、塩ビ系素材には有害ガス発生のリスクがあるため、必ずPVC表示や端材チェックを徹底しましょう。革の厚み・繊維密度・表面処理によって必要な出力やパス数が異なります。
この記事では、端材テストのためのグリッドによる出力・速度・焦点の最短調整法から、エアアシストと換気によるススや臭いの抑制、合成皮革で起きやすい樹脂層の溶融対策、0.8/1.5/2.5mm厚み別のカットラインの傾向まで詳しく解説します。また、金具付きや縫製済みの製品における「反射・熱影響」などの判断ポイントも整理しました。
安全性にも配慮し、素材ラベルの確認、排気や活性炭の併用、焦点ゲージの活用、レンズ清掃など、再現性の高い初期ルーティンも紹介します。小型機でもカメラ位置合わせや素材プロファイル保存を徹底すれば、仕上がりの安定感が向上します。まずは端材一枚から始めて、出力は低めを意識しましょう。無駄を最小限にし、狙い通りのラインで「お気に入り」の一品を目指せます。
高精度な紙加工を実現するレーザーカット - 株式会社ロッカ
株式会社ロッカは、高精度なレーザーカット技術を活用し、繊細で美しい紙加工を提供しております。レーザーカット 紙を中心に、複雑なデザインや細かな模様もデータ通りに忠実に再現できる点が特長です。特にレーザーカット 御朱印やレーザーカット 切り絵御朱印など、意匠性の高い制作にも対応しており、記念品や限定品として多くのお客様にご利用いただいております。金型不要のため小ロットや短納期にも柔軟に対応し、デザインデータの調整から加工まで一貫してサポートいたします。個人・法人問わずご相談いただけます。
レーザーカットを革へ施す際の可否と見極めポイントを徹底攻略
革の種類や表面処理ごとに異なる反応を完全マスター
レーザーカッターで革を加工する際は、素材の特性や仕上げの違いによって結果が大きく変わります。本革はタンニンなめしだとカットと彫刻に適性が高く、クロムなめしは焦げや臭いが強まる傾向があります。合成皮革は基布やコーティングの仕様で挙動が安定しづらく、PVC系は安全性の観点から基本的に対象外とするのが無難です。起毛素材(スエードやベロア)はエッジが柔らかく、刻印が濃く出やすいですが、細線は毛羽に埋もれやすくなります。型押しやエンボスは凹凸によって焦点ズレが起こりやすく、線にムラが生じるため、速度を落として一発で濃度を出すか、低出力で複数パスを推奨します。顔料仕上げは表面が溶けやすく、エッジのテカリが発生しやすいので、マスキングやエアアシスト調整が有効です。レーザー刻印はロゴやラインの再現性が高いものの、脂分の多いレザーでは黒ずみが強く出るため、試し彫りで濃度を調整することで失敗を防ぎやすくなります。
- タンニンなめし本革はレーザー刻印との相性が良く、発色が安定しやすい
- 起毛素材はカットが綺麗に出るが、微細文字は埋もれやすい
- 顔料仕上げはエッジのテカリや臭いへの対策が重要
- PVC系合成皮革は安全面からカット不可が基本
加えて、レーザー用作業台にはレーザーカットマットやハニカムテーブルを使えば、焼け移りも防止できます。
塩ビ系や含塩素材の危険性と安全な見分け方
PVCを含む革素材は切断時に塩化水素ガスなどの有害成分が発生し、健康や機器の腐食リスクが高まります。最初に製品ラベルや仕様書で「PVC」「塩化ビニル」「ビニール」などの表記がないか確認し、少しでも不明な場合は加工しないことが重要です。端材チェックも便利ですが、塩素の有無は塩素テスト紙などの専用試験でのみ客観的に判断できます。においや煙の色だけの判断は危険です。PU(ポリウレタン)やTPUコーティングの合成皮革でも、層構成次第で結果が異なるため、レーザーカッター向けと明記された素材を選ぶのが安全策です。事前準備として換気や脱臭、フィルターの状態を整え、エアアシストを適切に使えば煙の付着が減ります。安全確保のためには、加工対象の一覧や素材詳細ページを作成し、購入前に誤りを減らす工夫も役立ちます。機器導入時には、メーカーの対応素材リストと保守条件を確認し、保証外素材は使わないルールを徹底すると安心です。
| 判別ポイント |
確認方法 |
対応 |
| 素材表記 |
ラベル・仕様書でPVC表記の有無を確認 |
表記があれば加工不可 |
| 臭いと煙 |
目視や嗅覚は参考程度 |
安全判定には使わない |
| テスト |
塩素テスト紙などの専用試験 |
塩素反応があれば中止 |
| 代替素材 |
PU/マイクロファイバー系の革 |
メーカーの対応明記品を選択 |
また、金属やアクリル用の設定をそのまま流用しないことも大切です。素材ごとに波長や出力は最適化しましょう。
厚みや繊維密度が切断の難易度に与えるリアルな影響
切断のしやすさは厚みと繊維密度によって決まります。0.8mm前後の薄手の革は速度を上げても切断しやすく、エッジもシャープです。1.5〜2.0mmは一般的な厚みで、一発切断が安定しやすい領域ですが、油分の多い革は焦げが強く出るためマスキングが有効です。2.5〜3.0mmになると繊維が詰まった革では複数パスや低速が必要となり、端面の硬化も目立つことがあります。高密度なフルグレインの場合、ラインが真っ直ぐ出しやすい反面、出力以上が求められ、波打ちを防ぐためには焦点高さの微調整が有効です。目安として、1.5mmは1パス、2.0mmは1〜2パス、3.0mmは2〜3パスが基準となります。レーザーカッターでの革細工では、レーザー刻印とカットを分けて最適化することで成果が向上します。レザー製品の量産時には、同一ロットのばらつきを減らすため、端材で試し切断→設定更新→本番という流れが定番です。
- 端材を使い、速度と出力をマトリクス化して試し切断を実施
- 焦点高さとエアアシストを微調整し、直線性を確認
- パス数を増減して焦げと切断のバランスを調整
- マスキングと清掃でエッジの黒ずみを抑制
- 同一設定で複数点を連続加工し、再現性をチェック
さらに、レーザーカッターで革製品を制作する際は、設定をテンプレート化しておくと追加生産や納期管理もスムーズになります。
レーザー刻印とレーザーカットを革で使い分け!仕上がりの違いを徹底比較
名入れやロゴ刻印を美しく見せるための黄金ルール
名入れやロゴのレーザー刻印を美しく仕上げるポイントは、線幅・解像度・焦点・出力設定の4点に集約されます。フォントは最小線幅0.2〜0.3mm以上を目安に選び、極細のヘアラインやセリフは避けることで欠けやにじみを防げます。解像度は300〜600dpiを基準とし、細かいロゴは600dpi以上でディテールが安定します。焦点はテストカードを用いて合わせ、革の反りには高さゲージやZオフセットで補正し、ラインの均一性を保ちます。出力は低パワー・高速から始め、1〜2%ずつ段階調整して最適な濃度に仕上げるのが安全です。オイルレザーは濃く刻印されやすく、スエードはエッジが柔らかく出る傾向があるので、素材ごとに端材で彫刻テストを行うと成功しやすくなります。彫り方向は目地や銀面の流れに平行にするとガタつきが出にくく、エアアシストは弱めにして焦げ粉の飛散を防ぎます。マスキングは刻印時は最小限に抑えることでディテールの欠けを避けられます。レーザーカッターによる名入れやタグのロゴ刻印では、CO2レーザー(波長10.6µm帯)が一般的で、アクリルや木材と比べて焦げ色のコントラストが出やすいのも仕上がりの魅力です。
- ポイント
- 最小線幅0.2〜0.3mm以上のフォントを選ぶ
- 低パワー・高速から微調整し、にじみを防ぐ
- 端材テストで素材ごとの差を必ず確認
補足として、レーザー刻印は切断に比べ熱影響が浅く、手触りを変えずに情報性を加えることができるのが魅力です。
切断エッジの黒ずみや硬化を抑える裏技集
レーザーカッターで革を切る際に生じやすい黒ずみ・硬化・コバの荒れは、前処理・パラメータ・後処理の三段階で改善できます。前処理には弱粘着マスキングを使って表面を保護し、粉の付着を防ぎます。パラメータは複数パス・低パワー・中速が基本で、一度の高出力よりも炭化層を薄くできるのが特徴です。エアアシストはやや強めに設定し、炎の発生を抑えつつ、ノズルと素材の距離を一定に保てば焦げ縁も安定します。焦点は厚みに応じて焦点ずらし(中厚部に合わせる)を試すと切断面のバランスが整います。後処理には無水エタノールでの拭き取りや、必要に応じて超微粒研磨スポンジでコバを整え、最後にトコノールやCMCで定着させると上品な仕上がりになります。レーザーカッターによるタグ量産やパーツ制作では、レーザーカットマットを敷いて裏面の焼け移りも防げます。皮革は油分を含むため、換気・集塵を十分に行い、臭い残りを最小限に抑えましょう。
| 課題 |
主因 |
有効な対策 |
| 黒ずみ |
高出力一発、炎の発生 |
低出力複数パス、強めのエア、マスキング |
| 硬化 |
過熱による炭化層 |
中速維持、焦点ずらし、切断後の軽研磨 |
| 焼け移り |
反射・下敷き接触 |
レーザーカットマット使用、スペーサーで浮かす |
| 切断不良 |
焦点ズレ、速度過多 |
焦点再調整、速度を段階的に低下 |
- チェック項目
- 低出力×複数パスでコバをクリーンに
- レーザーカットマットと換気で裏面と臭気を抑制
- 後処理(拭き取り→研磨→定着)で製品品質を底上げ
以下の手順で安定した仕上がりが期待できます。
- 端材を使い、速度とパワーの試し切りラインを作成
- マスキング→焦点合わせ→複数パスで本番カットを実施
- 拭き取り→研磨→定着剤で仕上げを最適化
補足として、合成皮革の一部は添加剤の影響で加工に適さないケースがあり、素材の仕様や安全情報を必ず確認することが大切です。購入前には素材の種類や厚み、配送条件、価格を比較し、必要に応じて小ロットで試作を行うことで失敗を減らせます。
レーザーカットに適した革素材と選び方のポイント
本革と合成皮革の特徴と選ぶ際の注意点
本革はレーザーの熱で繊維が引き締まりやすく、エッジがシャープで彫刻の発色も良好となる傾向があります。ただし、独特の臭気や煤の発生が強いため換気と集塵は必須です。植物タンニン鞣しの革は焦げ色が濃く、刻印のコントラストが出やすい特徴があり、クロム鞣しの革はにおいが強く白化や硬化が現れる場合があります。合成皮革やレザーは表面の樹脂層が溶融・変色しやすいため注意が必要です。特にPVC系は有害ガス発生の恐れがあるため、加工には適さない場合が多く、PU系でも端面がベタつくことがあります。加工前には素材の構成や波長適性、厚み、色を端材で確認し、パワーを控えめ・速度高めから段階的に調整することで失敗を抑えやすくなります。レーザー刻印のみを行う場合も、樹脂のテカリやムラが出ないか事前確認が重要です。
- 本革は切断・彫刻の再現性が高いが臭気と煤が強い
- 合成皮革は樹脂層が溶けやすく変色しやすい
- PVC系は加工に不向き、PU系は端面のベタつきに留意
レーザーカッターでのレザー加工は、安全性と仕上がりのバランスが大切です。
起毛革や型押し・顔料仕上げでの仕上がりの違いと注意点
起毛革(スエード、ヌバック)は繊維が立っているため焼け痕が沈み込みやすく、ラインが太めに見えがちです。型押しや顔料仕上げの革は凹凸やコート層が熱を保持しやすく、焦げ跡や艶ムラが出やすい傾向があります。対策として有効なのがマスキングやパラメータの調整です。低粘着の紙テープや専用フィルムで表面を覆えば煤移りを防げますが、粘着が強すぎると剥離時に毛羽立ちや塗膜の剥がれが起こるため注意が必要です。設定ではパワーを最小限に、速度を上げ、パス数を分割して熱の影響を抑え、エアアシストと強い排気で煤の排出を促します。彫刻時に解像度を上げすぎると面が潰れやすいため、DPIを中程度で試作し、質感を細かく調整するのがコツです。レーザー刻印前の前処理として毛並みをブラッシングし、加工後に再整えることで見た目の品質を保ちやすくなります。
| 仕上げ種別 |
起こりやすい現象 |
有効な対策 |
| 起毛革 |
線のにじみ、焼けの沈み込み |
低粘着マスキング、DPI中程度、ブラッシング |
| 型押し |
凸部の焦げ強調、凹部の切断不足 |
多パス分割、焦点オフセット微調整 |
| 顔料仕上げ |
艶ムラ、塗膜の熱収縮 |
パワー抑制、冷却時間を置く、剥離しやすいマスク |
用途(クラフトや革製品のタグなど)に合わせて、端材テストで質感や仕上がりを事前に把握しておくと安心です。
金具付きや縫製済み革製品の加工について
金具付きの革細工や縫製済みの革製品をレーザーカットする場合、金属反射や熱伝導によるリスクが伴います。反射によってビームが乱れたり、金具が熱を伝えることで縫い糸や周辺レザーが局所的に硬化することも。安全性と仕上がりを両立するためには、分解加工や治具での固定を検討しましょう。具体的には、取り外せる金具は外し、外せない場合は金具部を避けてパス設計を行います。縫製ラインに沿った切断では糸が溶けたり焦げやすいため、パラメータを抑えた多パス処理で熱を分散し、レーザーカットマット上で平面を正確に保持します。治具を使えば位置決めを再現しやすくなり、量産時のバラつきも抑えられます。加工後は端面の煤を拭き取り、必要に応じてコバ処理で見栄えを整えることで完成度が高まります。また、アクリルや金属が混在する複合素材は、素材ごとに切断条件が異なるため、加工可能かどうか事前に確認することが重要です。
- 分解できる部品は外す(金具・磁石・チャーム)
- 治具で固定し平面化(反りを抑えて焦点安定)
- 金具を避けてデータ設計(パス再配置)
- 低パワー多パスで熱影響を抑制(端面変色を最小化)
- 後処理で煤除去とコバ仕上げ(外観と手触りを両立)
適切な下敷きと排気環境を整えれば、レーザーでのレザー加工は安定し、導入や機種選びの判断材料にもなります。
レーザーカットで革を加工する際のよくある疑問Q&A
革はどれくらいの厚さまで切れる?出力設定の目安を解説
レーザーカッターで革を切断する際は、素材の種類(タンニンなめし/クロムなめし/合成皮革)や厚みによって適正が変わります。おおよその目安として0.8mm前後は精密加工向け、2.0mm付近は一般的なタグやパーツ、3.0mm前後はパス数を増やして対応するのが現実的です。出力は波長10.6μm帯のCO2機が主流で、出力は中〜高、速度は中〜低速、必要に応じて2〜3パスを基本とすると安定します。焦点位置は端面の焦げを抑えたい場合やや上寄せ、貫通重視なら中央寄せが無難です。レーザー刻印を組み合わせる場合も同じ条件で先に彫刻を行い、切断は最後に回すことでエッジ崩れを防げます。以下は厚み別の設定イメージです。
| 革の厚み |
目安の出力 |
目安の速度 |
パス数 |
補足 |
| 約0.8mm |
低〜中 |
中〜高 |
1 |
焦げを抑えるためマスキング推奨 |
| 約1.5mm |
中 |
中 |
1〜2 |
端面品質と加工速度のバランス |
| 約2.0mm |
中〜高 |
中〜低 |
2 |
換気を強めてススを排出 |
| 約3.0mm前後 |
高 |
低 |
2〜3 |
焦点調整と休止で熱溜まり防止 |
合成皮革は塩ビ系(PVC)を除外する判断が必要です。レーザーと相性の良いレザーだけを対象とし、必ず端材でテストしてから本番加工に進みましょう。
焦げ跡を目立たせない後処理テクニックと手順
革の切断面に残る焦げ・スス・硬化は、適切な手順を踏むことで目立たなくできます。ポイントは、切断前の対策と切断後のケアを組み合わせることです。前処理では紙テープによるマスキングや、ハニカム台の下にレーザーカットマットを敷いて反射熱を抑えることで、端面をきれいに仕上げることが可能です。後処理は下記の順で行うと効果的です。
- 柔らかい布で乾拭きし、浮いたススを除去する
- 無溶剤クリーナーで軽く拭き取り、色落ちを確認しながら進める
- メラミンスポンジや超微粒子研磨シートで軽く研磨し、硬化皮膜を均一化
- 端面だけに保革クリームを少量塗布し、艶としなやかさを回復
- 彫刻部がある場合は毛払いブラシで粉を除去し、乾拭きで仕上げ
焦げが強い場合は、出力を下げて速度を上げる設定見直しが最優先です。レーザーカッターで革細工や革製品の小物を量産する際は、換気の強化とレンズのこまめな清掃でススの再付着を防ぎ、常に安定した仕上がりを実現できます。
高精度な紙加工を実現するレーザーカット - 株式会社ロッカ
株式会社ロッカは、高精度なレーザーカット技術を活用し、繊細で美しい紙加工を提供しております。レーザーカット 紙を中心に、複雑なデザインや細かな模様もデータ通りに忠実に再現できる点が特長です。特にレーザーカット 御朱印やレーザーカット 切り絵御朱印など、意匠性の高い制作にも対応しており、記念品や限定品として多くのお客様にご利用いただいております。金型不要のため小ロットや短納期にも柔軟に対応し、デザインデータの調整から加工まで一貫してサポートいたします。個人・法人問わずご相談いただけます。
アクセス
店舗名・・・株式会社ロッカ
住所・・・〒116-0012 東京都荒川区東尾久1-15-3
電話番号・・・03-6458-2770