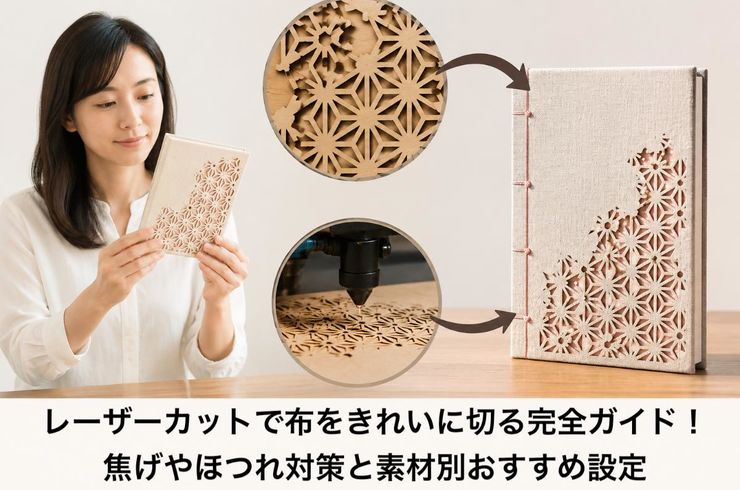
布はレーザーカットと非常に相性が良い素材ですが、「焦げる」「ほつれる」「テカる」といった現象が発生しやすいという側面もあります。特に綿や麻などの天然繊維では炭化による黒ずみが目立ちやすく、ポリエステルといった合成繊維では溶融によって端面が硬化する傾向があります。小片テストを行い、出力や速度を一項目ずつ調整して端面の焦げ面積やほつれ量を評価することで、失敗を大幅に減らすことができます。
たとえばCO2レーザーを使う場合、薄手のコットンでは速度を高めて1パスでカットする方法が有効ですし、ポリエステルフェルトでは溶着の特性を活かして細部まで美しく切断できます。周波数やエアアシスト、そしてカットマットの適切な使い分けによって、裏面の汚れも抑制することができます。多くの現場で紹介されている「端材での段階調整」は、再現性の高さから信頼されています。
この記事では、素材ごとの適性や設定の優先順位、デザイン時に意識すべき最小線幅やコーナー処理まで整理し、実際に加工を始める前の判断材料となる情報を提供します。焦げやほつれを抑えながら複雑な形状を短時間で実現するコツを、事例とチェックリスト形式でわかりやすくご案内します。
高精度な紙加工を実現するレーザーカット - 株式会社ロッカ
株式会社ロッカは、高精度なレーザーカット技術を活用し、繊細で美しい紙加工を提供しております。レーザーカット 紙を中心に、複雑なデザインや細かな模様もデータ通りに忠実に再現できる点が特長です。特にレーザーカット 御朱印やレーザーカット 切り絵御朱印など、意匠性の高い制作にも対応しており、記念品や限定品として多くのお客様にご利用いただいております。金型不要のため小ロットや短納期にも柔軟に対応し、デザインデータの調整から加工まで一貫してサポートいたします。個人・法人問わずご相談いただけます。
レーザーカットと布の相性を最初に理解しよう!失敗しないための基礎知識
布地をレーザーカットで切断する時に起きやすい現象を見抜くコツ
レーザーカットで布の品質を安定させるためには、現れる現象のサインを正確に読み取ることが重要です。天然繊維の場合、熱による炭化が起こりやすく、断面に茶色〜黒色の変色やススの付着が発生しやすいです。合成繊維では熱による溶融によって端面が溶着・硬化し、テカリが現れやすいという特徴があります。観察ポイントとしては、カットラインの色、端面の手触り、糸の引き抜き抵抗、焦げ臭の強さなどが挙げられます。設定面では、出力は必要最小限に抑え、速度はできるだけ速めに、周波数は素材ごとに最適化を目指します。エアアシストと適切なレーザーカットマットの併用で煤の再付着を減らすことができます。試作は小さなスウォッチから始め、同一条件で1パラメータずつ変更していくと原因の切り分けがスムーズです。
- チェックすべきサイン:色変化、テカリ、糸抜け、焦げ臭
- 優先調整:出力を下げて速度を上げる、エアを強める
- 道具:平滑なレーザーカットマットで反射と汚れを抑制
短い時間でしっかりと現象を見極めることが、その後の安定した生産へ直結します。
天然繊維の炭化や焦げの出方を見極めて美しく仕上げる
綿や麻のようなセルロース系天然繊維は炭化しやすく、濃色ほど焦げが目立つ傾向にあります。黒ずみが強く出る場合は、出力を5〜15%下げ、速度を段階的に上げて調整するのが効果的です。レンズの焦点は生地表面に正確に合わせ、エアアシストを強めて煙を素早く排出します。焦げ縁が太い場合は周波数を下げて、パルス間の熱滞留を抑えましょう。織り密度が高い生地は熱がこもりやすいため、カットラインを単純化し、内角部は微小Rで熱集中を回避します。切断後は不織布で軽く拭き、必要であれば中性洗剤でテスト洗濯し、ススが定着しないか確認します。マスキング紙は天然繊維だと焼け跡が転写しやすいので、必ずテストして可否を確認してください。
| 現象 |
原因傾向 |
有効な対策 |
| 茶〜黒の焦げ縁 |
出力過多・低速 |
出力減、速度増、周波数低 |
| ススの付着 |
排煙不足 |
強いエア、排気経路見直し |
| 内角の黒点 |
熱集中 |
角にR付与、パス最適化 |
これらのポイントを押さえれば、綿や麻でも端面の見栄えが安定します。
合成繊維の溶融と端面の硬化をコントロールして理想の仕上がりへ
ポリエステルやナイロンなどの合成繊維は熱で溶融・溶着しやすく、ほつれを防ぎやすい反面、過度な熱でテカリや硬化帯が広がる場合があります。理想的なのは、切断面だけを薄く溶着させることです。出力は低め、速度はやや速め、周波数は材料と機種に合わせて中域から詰めていくと、線幅の膨らみを抑制できます。生地表面が光って見える場合は、焦点をわずかにオフセットしエネルギー密度を調整するのが有効です。白系ポリエステルでは黄変が目立つため、エア強め+多段試作で最適な閾値を探ります。端面のテカリ防止には、冷却間隔を設けながら複数パスで浅く切断する方法や、微細パルスで熱影響域を狭める工夫も有効です。ナイロンは縮みやすいので、テンションを均一に保ち、レーザーカット時はクランプやマットでたるみを防止しましょう。
- 出力低→速度高→周波数中で開始
- 端面の溶着具合を手で確かめ、糸の引き抜きで硬化幅を推定
- テカリが出た場合は焦点オフセットや多段パスに変更
- 排気とエアを強めて黄変や煤の再付着を防ぐ
硬化帯を最小限に抑えることで、ポリエステルのレーザーカットでも美しい仕上がりと耐久性が両立します。
レーザー彫刻と切断の違いを布地加工でスッキリ整理
布地加工には「切断」と「彫刻」という二つのアプローチがあり、それぞれ熱履歴が異なります。切断は貫通を目的とし、最小限の熱量で線処理することが大切です。彫刻の場合は表面の毛羽・染料・樹脂層に作用し、深さや密度、解像度の設定によって見え方が大きく変化します。天然繊維の彫刻では毛羽立ちが風合いとなる一方、密度が高すぎると焦げや色ムラが増加します。合成繊維では浅い彫刻でマット化や艶消し効果が得られ、ウェアやタオルなどの加飾にも向いています。解像度は必要最小限とし、ハーフトーンで点密度を下げれば焼けリスクも減らせます。レーザー彫刻における設定は、出力低め・速度高め・周波数調整から始め、視認性と熱ダメージのバランスを狙いましょう。彫刻後は柔らかいブラシで灰分を除去し、レーザー刻印のコントラストを確認してください。
端材テストの3ステップでレーザーカットの失敗を最小限に!
三段階テストフローで安心!失敗しない布カット
レーザーカットを美しく仕上げるためには、端材を使った段階的なテストが近道です。最初に小片スイープテストで出力と速度の大まかな範囲を把握し、次に切断確認でカットの貫通性や直進性を確認します。最後に端面評価で焦げや溶着の度合いをチェックしましょう。ポイントは一度に詰めすぎず、条件を大きく振って傾向を把握し、その後に微調整を加えて狙いを絞ることで再現性を高めることです。レーザーによる布カットは、素材の繊維や厚みによって挙動が異なるため、ポリエステルやコットンなど主要な素材ごとに記録を分けて管理しておくと便利です。作業時はレーザーカットマットを利用して平面を保ち、焦点距離も必ず合わせてください。仕上げには端面のささくれや硬化、変色を統一した基準で評価することで、失敗する確率を大きく下げることができます。
- 小片スイープテスト→切断確認→端面評価の順番で進める
- 条件設定は大まか→微調整の順で最適化
- 素材ごとに記録を分けて、再現性を向上
記録シートの書き方で次回もバッチリ再現
テスト結果は項目を固定した記録シートに残しておくことで、次回以降も迷わず同じ仕上がりを再現できます。最低限必要な項目は「出力」「速度」「周波数」「エアアシスト」「焦げスコア」「切断可否」「備考」です。出力と速度は相対値ではなく、具体的な数値と単位で記載し、周波数もパルス系なら数値、連続系なら設定の有無を明確にしてください。エアアシストは有無だけでなく、強弱の目安も記載しましょう。焦げスコアは0〜5で数値化すれば比較が容易です。切断可否は貫通やバリ、溶着の有無を短文でまとめ、備考にはレンズ焦点、マットの状態、布の織り方向などを追記すると精度が向上します。下記のようなシートに記録することで、条件の横展開が素早く行えます。
| 項目 |
記入例 |
| 出力 |
18W |
| 速度 |
300mm/s |
| 周波数 |
20kHz |
| エアアシスト |
中 |
| 焦げスコア |
2/5 |
| 切断可否 |
完全貫通、端面やや硬化 |
| 備考 |
焦点+0.3mm、経糸方向で良好 |
端面評価のチェックポイントを統一して迷いゼロ
仕上がりの判断には基準の明確さが不可欠です。レーザーカットした布の端面は、焦げ、硬化、ほつれという3つの指標を共通の物差しで評価します。焦げは変色面積と濃度の二つの視点から、硬化は指で折り曲げたときの感触や割れの有無、ほつれは繊維端の露出長でスコア化しましょう。数値化のコツは、1サンプルにつき3辺以上の平均値を取り、写真も残して基準を固定することです。ポリエステルは溶着によってほつれが減るものの、硬化が進みやすいので速度を上げて熱がこもるのを防ぎます。コットンは焦げが出やすいので、出力を下げてエアアシストを強め、焦点を少しずらして熱の影響を調整すると安定します。次の手順で評価すれば、主観的な差を最小限に抑えられます。
- 視認で焦げ面積をパーセントで推定し、濃度を0〜5で採点
- 指で軽く折り曲げて硬化感を0〜5で採点
- 端部を軽く撫でてほつれ長をmmで記録
- 3辺の平均値を算出し写真を添え記録
- 合格ラインと差分を明記し、次回の調整指示も具体化
布加工方法の比較から最適な選択を考える
ヒートカット加工の強みと弱みを布切断で徹底解説
ヒートカット加工は熱で繊維を溶かしながら切断するため、端面が溶着してほつれを抑えやすいのが最大の特徴です。ポリエステルやナイロンなど合成繊維の端処理に適しており、シンプルな道具でも扱えるので現場での即応性が高い方法です。ただし、厚手生地や多層生地では熱が入りすぎて波打ちや光沢が出やすく、直線は得意でも複雑な形状や細かいデザインは精度に限界があります。焦げや臭いを抑えるには速度と接触時間の管理がポイントで、素材によっては焦げ跡が残る場合もあります。安全面ではやけどや局所的な発火のリスクがあるため、耐熱マットや不燃エリアを確保しましょう。全体として、「端処理中心・小ロット・直線多め」の用途なら効率的ですが、意匠性や再現性重視の場合は他の方法も検討が必要です。
メリット
- ほつれ抑制がしやすい(端面が溶断で固まる)
- シンプルな道具で導入しやすい
- 現場での小ロット対応が得意
デメリット
- 複雑形状や微細加工は苦手
- 厚手生地では熱変形や光沢化が起こりやすい
- 焦げや臭いの管理が必要
補足として、ポリエステル系の紐やテープの端処理には相性が良いですが、意匠カットは事前テストをおすすめします。
レーザーカットのメリット・デメリットを用途別でわかりやすく
レーザーカットはデータ通りに非接触で切断でき、型が不要で複雑な形状も高精度に再現できます。特に合成繊維素材の場合、断面が溶着してほつれに強い仕上がりになりやすく、アップリケやレース調、ワッペン、刺繍下地などで効果を発揮します。天然繊維は焦げや変色が出やすいため、出力・速度・エアアシストの最適化が鍵となります。臭いや煙対策には排気とフィルターが重要で、作業マットとしてレーザーカットマットを使うと裏面の焼けを抑えやすくなります。小ロット多品種の試作から量産の前工程まで、幅広い用途で対応しやすいのが特徴です。家庭での利用時は、換気と素材の確認を徹底し、まずは端材で条件出しを行うことで失敗を減らせます。レーザーカット布の要点は素材適性と条件管理にあり、PVCなど適さない素材は事前に除外しましょう。
| 比較軸 |
レーザーカット |
ヒートカット |
機械式裁断機 |
| 形状自由度 |
高い(型不要) |
中程度 |
高い(型/刃が必要) |
| 端面品質 |
合成繊維は溶着で良好 |
良好(直線中心) |
素材依存でほつれやすい |
| 微細加工 |
最適 |
限界あり |
刃や治具次第 |
| 臭い・煙 |
排気対策が必要 |
少なめ〜中 |
少ない |
| 導入難易度 |
中〜高 |
低 |
中 |
用途別のポイント
- 意匠性重視(アップリケやレース、装飾穴など): レーザーカットが向いています
- 端処理中心(テープや紐、単純曲線): ヒートカットが手早く対応
- 厚地を大量裁断(同形反復): 機械式裁断機が効率的
以下の手順で失敗を減らせます。
- 素材を確認し、PVCなどレーザー加工できないものは除外
- 端材で出力・速度を一つずつ調整して最適化
- 焦げが出る場合は速度アップ・出力ダウン・焦点調整・エア強化を試す
- 裏面焼けはレーザーカットマットやスペーサで離間
- 連続加工時は排気能力や休止タイミングを考慮し、臭いや煙を管理
補足として、合成繊維は特に安定してカットでき、Tシャツやタオルなどの彫刻も試作段階で濃度を見極めることで精度アップにつながります。
レーザーカットでよくある疑問とその解決ポイント
加工できる布と注意が必要な布の見分け方
レーザーカットで美しく仕上げるためには、素材の見極めが最初のポイントです。合成繊維のポリエステルや不織布、フェルトは、断面が熱で溶着しやすく、ほつれも抑えられるので特に扱いやすいです。綿や麻などの天然繊維も加工可能ですが、焦げや色変化が起こりやすいため、出力や速度の最適化が求められます。避けたいのはPVCや塩ビコーティング生地で、有害ガス発生の恐れがあるため使用できません。ポリウレタン系の合皮は可否が分かれるため、必ずメーカー情報と小片テストを併用しましょう。染色や織り密度、含浸剤の有無でも加工結果は変わりますので、初回は端材でカット跡のにおいや変色、バリを確認してください。家庭用機でも換気やレーザーカットマットの活用で、品質と安全性を高められます。
- 相性が良い: ポリエステル/不織布/フェルト(溶着でほつれ防止)
- 要注意: 綿/麻/シルク(焦げやすいので速度・風量を工夫)
- 避けるべき: PVC/塩ビコート(有害ガス発生の危険)
素材表示の確認を基本とし、テストと組み合わせると判断の精度が高まります。
加工できる厚みと仕上がりを左右するコツ
布の厚みは薄手ほど加工がしやすく、数百ミクロンから数ミリ厚のフェルトまで幅広く対応できます。ただし、厚みよりも繊維密度や含有樹脂によって難易度が変わります。加工条件の出し方は、出力はできるだけ控えめ、速度はできるだけ速くを基準にし、焦げを最小限に抑えるのがポイントです。レンズの焦点距離は短いほど細部に強く、長いと厚手向きになります。難素材や厚手生地には多パス加工が有効で、1回で焼き切らず複数回に分けることで縁の熱影響を抑えられます。エアアシストは弱~中で焦げや煤の再付着を防ぎ、レーザーカットマットで反射や裏面汚れも軽減します。小径ディテールは周波数や加速度のバランスで毛羽立ちが左右されるため、最小穴や線幅を先に確認しておくとロスが減ります。仕上がり評価は切断面の硬化度・ほつれ・変色の3点で行いましょう。
| 調整項目 |
ねらい |
目安の考え方 |
| 出力×速度 |
焦げ最小で貫通 |
出力は下から、速度は上から詰める |
| 焦点位置 |
切断効率と細部再現 |
厚手はやや内部に焦点オフセット |
| パス回数 |
熱影響の低減 |
多パスで縁のにじみ抑制 |
| エア量 |
煤/発火抑制 |
素材に合わせ弱~中で安定 |
この表を参考に試作を重ねることで、狙い通りの品質に近づけます。
高精度な紙加工を実現するレーザーカット - 株式会社ロッカ
株式会社ロッカは、高精度なレーザーカット技術を活用し、繊細で美しい紙加工を提供しております。レーザーカット 紙を中心に、複雑なデザインや細かな模様もデータ通りに忠実に再現できる点が特長です。特にレーザーカット 御朱印やレーザーカット 切り絵御朱印など、意匠性の高い制作にも対応しており、記念品や限定品として多くのお客様にご利用いただいております。金型不要のため小ロットや短納期にも柔軟に対応し、デザインデータの調整から加工まで一貫してサポートいたします。個人・法人問わずご相談いただけます。
アクセス
店舗名・・・株式会社ロッカ
住所・・・〒116-0012 東京都荒川区東尾久1-15-3
電話番号・・・03-6458-2770