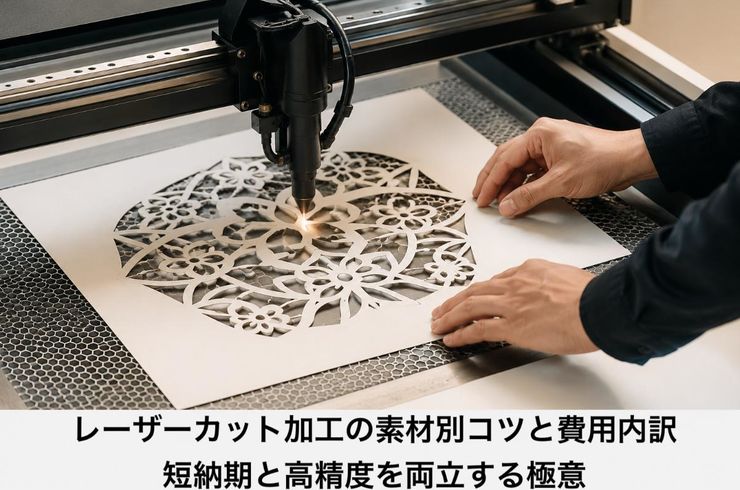
「その材料、レーザーで本当にきれいに切れる?」――このような疑問は、素材ごとの特徴と設計・データの精度を把握することで安心して解消できます。レーザーカットは金型が不要で、複雑な形状にも柔軟に対応できるため、試作から検証までの期間短縮に大きく役立ちます。たとえばアクリルは滑らかな断面を得やすく、金属は条件次第で微細な形状も実現が可能です。ただし、厚板や熱に弱い素材では焦げや反りが起こることがあるので、注意が必要です。本記事では用途ごとの判断基準を、具体的な数値の目安と合わせて整理します。
金属の加工にはファイバーレーザーが薄板から中厚板まで効率的に機能し、条件が合えばステンレス・鉄・アルミ等の細線カットや微小穴加工も対応できます。アクリルは透過率や焦点調整による仕上がりの違いが大きく、木材・MDFは含水率や年輪の違いで焦げや白化の度合いが変わります。設計の段階で角部のR付与やスリット間距離の確保、図面の公差や面取り指示を工夫することで、仕上がりの安定感が増します。
CO2やファイバー、YAGなど方式ごとの波長や吸収率、アシストガスの選択によって、切断幅や酸化、焦げのリスクは大きく変化します。加工費は「段取り+切断時間+材料+後処理」で構成され、ネスティング最適化による歩留まり向上も重要なポイントです。発注時には、素材や板厚、数量、納期、最小穴径、ピッチ、表面処理の有無を揃えることで、見積もりや品質が安定しやすくなります。この記事を最後まで読めば、用途ごとに「できる/避ける/工夫する」の判断基準がつかめ、最適な依頼方法が明確になります。
高精度な紙加工を実現するレーザーカット - 株式会社ロッカ
株式会社ロッカは、高精度なレーザーカット技術を活用し、繊細で美しい紙加工を提供しております。レーザーカット 紙を中心に、複雑なデザインや細かな模様もデータ通りに忠実に再現できる点が特長です。特にレーザーカット 御朱印やレーザーカット 切り絵御朱印など、意匠性の高い制作にも対応しており、記念品や限定品として多くのお客様にご利用いただいております。金型不要のため小ロットや短納期にも柔軟に対応し、デザインデータの調整から加工まで一貫してサポートいたします。個人・法人問わずご相談いただけます。
レーザーカット加工の基礎と仕組みをゼロからわかりやすく解説
レーザーカット加工の原理と熱影響をやさしく紐解く
レーザーカット加工は、レンズで集光したレーザーを一点に集中させ、材料表面を短時間で加熱し、溶融や蒸発させながら切断する方法です。非接触なので工具摩耗がなく、データ通りに複雑形状や微細パターンを高精度で再現できるのが特長です。ただし、熱源を使うため切断周囲には熱影響層(HAZ)が生じます。金属では酸化膜やわずかな硬化、樹脂やアクリルでは白化や微小な溶けがみられることもあります。加工条件が適切であればバリやカエリが少なく美しい仕上がりになりますが、出力過多や焦点ずれがあると焦げやドロス(溶融物の付着)が増加します。高品質なレーザーカットを実現するには、材料や厚みに応じた適正なエネルギー密度と焦点位置の管理が重要です。
加工面の変化を左右するポイントを徹底分析
加工面の品質は、レーザーの波長・出力・焦点径・アシストガスの最適な組み合わせで大きく変わります。波長は材料の吸収率に直結し、金属は短波長が有利、アクリルではCO2系が滑らかな面を実現しやすいです。出力が高すぎると過剰溶融でドロスが増え、低すぎると未切断が発生します。焦点径は切断幅(ケラ)や熱の入り方を左右し、微細加工には小径が適しています。アシストガスは反応や排出を助け、酸素は反応熱で速度が向上する一方、酸化膜が増えます。窒素やエアは酸化を抑え、明るい加工面に仕上げます。最適な条件を見極めることで、レーザーカットの加工面の粗さや変色を抑え、一貫性のある仕上がりが得られます。
| 調整要素 |
主な役割 |
仕上がりへの影響 |
| 波長 |
吸収率を制御 |
適合で溶融安定、ミスマッチで焦げや未切断 |
| 出力/速度 |
熱量バランス |
過多でドロス、過少でバリや未切断 |
| 焦点径/位置 |
エネルギー密度 |
小径で細線有利、ズレで面荒れ |
| アシストガス |
排出/反応制御 |
酸素は酸化増、窒素は光沢面、エアは汎用 |
補足として、板厚が厚くなるほど熱の逃げや溶融排出が難しくなるため、切断速度の最適化とガス流量のバランスが非常に重要となります。
ウォータージェットやメカニカル切断と比べてわかる違い
レーザーカット加工は金型不要でデータの変更に強く、少量多品種や装飾・ロゴカットなど複雑な形状に最適です。非接触のため、薄板や微細形状にもワーク変形が少なく、アクリルや金属で高品位なエッジを得ることができます。一方、ウォータージェットは非熱加工で熱影響層がほとんどなく、耐熱材や複合材、厚物の切断に向いています。メカニカル切断(せん断・エンドミル・ルーターなど)はバリ対策や工具選定が必要ですが、面取りや段差形状など三次元的な加工に発展しやすい利点があります。用途や目的に応じて適切な方法を選ぶことが大切です。
レーザーの強み
- 複雑形状や微細加工に優れる
- データ変更が容易でリードタイム短縮に直結
- 切断だけでなく彫刻や刻印など多用途展開が可能
ウォータージェット/メカニカルの強み
- 非熱・低熱影響で材料特性を保持しやすい
- 厚物や複合材、大型サイズの加工が得意
- 切削による立体形状や高精度穴加工にも対応
補足として、「最小の熱影響」が求められる場合はウォータージェット、「短納期や微細パターン」が重視されるならレーザー、「三次元形状や面精度重視」ならメカニカルが目安になります。
レーザーカット加工でどんなカタチも作れる!用途アイデア集
微細穴や細線カットが活きるシーンを大公開
微細加工が必要なロゴや文字、精密部品などで、レーザーカット加工の強みが発揮されます。非接触で熱による切断を行うため、材料への負荷が少なく、細線や微小穴においても形状の再現性に優れているのが特徴です。一般的な目安として、金属薄板での最小線幅は板厚と同等程度、最小穴径は板厚の1倍前後が基準になります。アクリルの場合、線幅は0.2〜0.4mm程度、最小穴径は0.6mm前後が実務で狙いやすい範囲です。切断長や熱の逃げも仕上がりに影響するため、長い連続カットではピアス位置や順序の最適化が重要です。以下のポイントを意識することで安定した結果が得られます。
- 線幅は板厚と同等以上を基本とし、細すぎる梁は避ける
- 最小穴は板厚の1倍以上を目安に、量産時は余裕を持たせる
- 材料固定と熱管理を徹底し反りを防止
- 加工面の要求精度を事前に共有し、テストを実施する
短い試作サイクルでカット条件を調整すると、量産移行時の不良を大きく低減できます。
小ロット試作やスピード納品で差がつく理由
レーザーカット加工は金型レスで立ち上げられるため、図面やデータが揃えば即時から短納期の段取りが可能です。設計変更にも柔軟に対応でき、微修正はデータ更新のみで再加工できるため、試作段階で大きな俊敏性を発揮します。さらにカットと彫刻やマーキングを同時処理することで工程集約が進み、搬送や段取り替えのロスも削減できます。コスト面でも、段取り費の比率が高い小ロットほど金型不要のメリットが際立ちます。量産移行時も他の加工方法と比べて、評価ロットを素早く回せる点が大きな利点です。下記の一覧は、短納期化に寄与する主な要素のまとめです。
| 要素 |
内容 |
効果 |
| 金型不要 |
データ起点で即加工 |
立ち上がり短縮 |
| 工程集約 |
カットとマーキングを同段取り |
搬送ロス減 |
| 非接触 |
追加治具が最小限 |
段取り簡素化 |
| 条件最適化 |
加工機プリセット運用 |
再現性と速度向上 |
これらの要素を満たすほど、リードタイム短縮と歩留まり改善が同時に進みます。
レーザーカット加工のメリットとデメリットをまるごと比較
メリットが光る案件とその活かし方
レーザーカット加工は、図面データがあれば金型や専用治具が不要で、複雑な形状や少量多品種案件に特に強みを発揮します。立ち上がりが速く、切断は非接触のため薄板や微細形状でも反りやバリが出にくいのが大きな魅力です。試作やカスタム部品では、アクリル・金属・ラベルなど多様な素材に同一フローで対応でき、設計変更が多い現場でもスピード感を維持できます。短納期の要望にも、データ修正から即カットへ移行できる運用がフィットし、ウォータージェットやプレスなど他の加工法より初期準備のハードルが低いのも特長です。装飾プレートや治具、精密スリットなどでは加工面の仕上がりや再現性が評価されやすく、リピート時のセットアップも短時間で安定します。
- 非接触で微細形状に強いため破損のリスクが少ない
- 金型不要で設計変更にもすぐに対応可能
- 少量多品種や短納期の案件に適している
- アクリルや金属など対応できる素材が幅広い
補足として、同一ラインで彫刻やマーキングを同時処理できる場合、番号やラベルの印刷工程を省略できることもあります。
コストや納期も短縮できる工程削減の裏側
工程短縮の根幹は、段取りや後処理の圧縮にあります。金型設計や治具製作を省略できるため、データ修正だけで形状を更新でき、立ち上げの時間やコストの削減につながります。例えば、従来のプレス加工では立ち上げに数日かかる場合でも、レーザーなら条件設定から即日カットが実現できるケースもあります。さらに、最適な条件出しにより切断面のバリを抑えることで、面取りや研磨などの後工程時間も大幅に短縮できます。その結果、1ロットごとのタクトタイム短縮や手戻りの削減が可能となり、全体のコスト低減にも効果を発揮します。既に加工機を保有し内製化している企業では、搬送や外注待ちのリードタイム短縮も大きなメリットです。以下に、一般的な削減効果を整理しました。
| 項目 |
期待できる効果 |
補足条件 |
| 立ち上げ |
金型・治具不要で準備時間を短縮 |
CADデータ精度が前提 |
| 加工時間 |
条件最適化で切断速度と品質の両立 |
素材と板厚に依存 |
| 後処理 |
バリ・ドロス低減で研磨を縮小 |
ガス・焦点調整が鍵 |
| 調達 |
内製で搬送・待機を削減 |
設備と人員体制が必要 |
短納期を実現するためには、見積もり段階で必要な情報を明確に整理しておくことで、段取りの効率化がさらに進みます。
デメリットが出やすいケースと回避テクニック
レーザーカット加工は多様なニーズに応えられる一方、すべての素材や用途に万能というわけではありません。厚板や熱に弱い素材では切断速度が遅くなったり、熱による歪みや加工面の酸化・焦げが発生しやすくなります。特にアクリルは白化しやすく、木材は焦げ色が残り、鋼材では酸化スケールが発生することがあります。これらを防ぐ有効な方法が、パラメータ最適化と後処理の組み合わせです。出力や走査速度、焦点位置、ガスの種類(酸素や窒素など)を調整することで、溶融量や酸化を抑えられます。加えて、脱脂洗浄やデバリング、軽研磨、保護フィルムの使用により、仕上がり品質も向上します。厚板の加工では、ファイバーレーザーやウォータージェットなどの工法の比較検討による最適化も有効です。ラベルやシート素材の場合、レーザーカットマットを活用したハーフカットによって熱影響を抑えながら高精度な形状を実現しやすくなります。
- 条件最適化を先行して実施(出力、速度、焦点、ガスなど)
- テストカットで加工面の状態や寸法精度を事前に検証
- 後処理工程を最小限に設計(洗浄、デバリング、保護フィルムなど)
- 素材や板厚に応じて他の加工工法も比較して適切に選定
- データ作成段階で微小な隙間や重複線を排除し熱蓄積を防止
これらを徹底することで、品質のばらつきを抑え、加工費や納期の予測精度も高めることができます。
レーザーカット加工で高精度と美しい仕上がりを実現する設計&データ作成術
図面やデータで失敗しない必須指定ポイント
レーザーによるカットの品質は、図面や入稿データの指定内容で大きく左右されます。特に重要なのが公差の明示です。全体の公差と主要寸法の公差を区別し、面内寸法や穴径ごとに許容差を記載します。面取りはC面かR面かを明確にし、値と適用範囲を指示しましょう。最小穴径は板厚との関係(目安は板厚×1.0以上)を考慮し、貫通と彫刻を区別して指定するのが安全です。ピッチについては、熱影響や後工程(溶接など)を見越して最小間隔を明示します。刻印は線種で分けて、深さやマーキング方法も指定します。表面処理では工程順と母材の種類を合わせて明記し、梱包条件では保護紙の有無やセット枚数、ラベル位置などを指定。さらに、トレーサビリティ用シリアルや色分けの要否も伝えることで、レーザーカット加工面の傷防止や出荷精度の向上につながります。入稿形式はDXFやAIなどの指定に従い、重複線の除去やパスの閉じ確認、レーザーカット加工機での実行順に配慮したレイヤー分けを推奨します。
- 必ず明記する項目:公差、面取り、最小穴径、ピッチ、刻印、表面処理、梱包
- 推奨する入稿準備:重複線除去、線種分離、閉領域化、尺度統一
補足として、見積もり依頼時には数量や希望納期、材料情報も添えることでレーザーカット加工費の比較がしやすくなります。
加工精度アップの設計ルールをプロが伝授
高精度な加工を目指す場合は、熱や機械的な挙動を考慮した設計が重要です。まず角部にR(曲率)を付与するのが効果的で、特に内角は極小Rを避けることでノッチ応力や微小バリの発生を抑制します。熱だまりの回避には、細長い島状形状を連続して切らず、分割や逃げ形状を設けて熱の抜け道を作ると安定します。スリット間距離は板厚以上を確保し、レーザーカット加工精度の再現性を高めましょう。微細穴については、下穴をやや大きめに設計し後加工で仕上げるか、彫刻と切断を分けて設計するのが現実的です。タブの位置も応力の小さいエッジに設けることで、切断後の反りや欠けを低減できます。切断順序は加工会社が最適化しますが、図面で優先面や基準面を強調しておくとレーザーカット加工面の品質が安定しやすくなります。また、ファイバーレーザーとCO2レーザーで得意な素材が異なるため、金属系にはファイバー、アクリル系にはCO2など加工機の種類の適合も押さえましょう。以下の比較表もご参考にしてください。
| 設計要件 |
推奨値・考え方 |
品質への効果 |
| 角部R |
板厚の0.5倍以上目安 |
応力低減、欠け防止 |
| スリット間 |
板厚以上を確保 |
熱影響・変形低減 |
| 最小穴径 |
板厚×1.0以上 |
真円度と抜け安定 |
| 逃げ形状 |
加熱集中部に設置 |
焼け・ドロス抑制 |
| タブ位置 |
非機能面に配置 |
反り・欠け抑制 |
また、治具や後工程で溶接が必要な場合は、仮付け用のラベル位置や基準マーキングも図面で事前指定しておくと、後工程の精度が向上します。
アクリルや木材の美しい加工面を保つコツ
アクリルや木材など見た目が重視される素材は、加工面の美しさが製品価値に直結します。まず保護シートは可能な限り加工中も残し、エッジの白化や擦り傷を防ぎましょう。集塵で煙や微粒子をすばやく排出し、焦げの再付着を防ぐことも重要です。焦点高は材料の厚みに合わせて微調整し、最適な焦点位置できれいなレーザーカット加工面が得られます。エアフロー調整で炎を抑え、アクリルの黄変や木材の炭化を最小限にとどめます。さらに、切断速度と出力のバランスを見直し、過剰な熱を避けることでレーザー加工カットのエッジが均一になります。仕上げ時にはアクリルのフレームポリッシュや木材の薄研磨で細かな焼けを調整すると効果的です。レーザー除去加工を合わせて使うと、保護塗膜だけを除去でき、印刷工程と組み合わせた加工にも活用できます。梱包時はレーザーカットマットなどの緩衝材を用いてエッジ同士の接触を防ぎ、輸送時のチッピングを防止しましょう。
- 保護シートを残す、必要に応じて低粘着タイプに貼り替え
- 集塵とエアフローの最適化で煙の滞留を防ぐ
- 焦点高と出力・速度を素材ごとに再調整
- 仕上げ・梱包時に表面保護を徹底し、出荷後も品質維持
補足として、サンプル加工時に出力条件を記録することで、量産時の時間短縮と再現性アップが期待できます。
高精度な紙加工を実現するレーザーカット - 株式会社ロッカ
株式会社ロッカは、高精度なレーザーカット技術を活用し、繊細で美しい紙加工を提供しております。レーザーカット 紙を中心に、複雑なデザインや細かな模様もデータ通りに忠実に再現できる点が特長です。特にレーザーカット 御朱印やレーザーカット 切り絵御朱印など、意匠性の高い制作にも対応しており、記念品や限定品として多くのお客様にご利用いただいております。金型不要のため小ロットや短納期にも柔軟に対応し、デザインデータの調整から加工まで一貫してサポートいたします。個人・法人問わずご相談いただけます。
アクセス
店舗名・・・株式会社ロッカ
住所・・・〒116-0012 東京都荒川区東尾久1-15-3
電話番号・・・03-6458-2770